DeviceNet转Modbus RTU助力动力电池PACK装配工业自动化节拍提速
一、应用场景
本项目位于一条动力电池 PACK自动化装配线的装配段,与上游的极片涂布、卷绕/叠片前段工序相对独立,聚焦电芯下线之后的模组堆叠、激光焊接与合装全流程。随着新能源汽车与储能市场快速放量,动力电池 PACK产能持续扩张,用户对装配节拍、定位精度和全程可追溯性的要求不断提高:每一颗电芯的身份码必须在上线时即与所属模组绑定,堆叠、压装、激光焊接、合装等关键工位的位置与速度必须精确协同,相关数据还要实时上传 MES,形成从电芯到模组、再到整包的质量追溯链。
该线主控制器沿用罗克韦尔 AB ControlLogix平台,现场 DeviceNet主干上挂一块 1756-DNB DeviceNet扫描器模块负责工位级设备的 I/O交换。选择这一架构,是因为该车间此前多条产线已统一在 ControlLogix体系下,备件、组态工具与运维团队均可复用,DeviceNet总线在密集工位、频繁启停的装配线上具有节点多、抗干扰好、接线相对简洁的特点,适合输送、压装、定位这类离散运动密集的场景。
本次需要接入的现场设备分布在堆叠、输送、合装等多个工位:4台台达 MS300变频器驱动堆叠与输送皮带以及压装配套的输送机构;3台康耐视 DM150-RS485固定式读码器分别在电芯上线、模组堆叠后、合装前三个工位扫描电芯与模组二维码;2台德国 Hengstler AC58-RS485绝对值编码器安装在堆叠与合装工位的升降机构上,实时反馈升降位置。上述设备均以 Modbus RTU/RS-485接口通信,需要经过协议转换才能纳入既有的 DeviceNet控制网络。
从工艺顺序看,本装配段大致分为电芯上线扫码、机械臂抓取堆叠、模组激光焊接、合装入托盘几个工位:电芯以料盘形式由输送线送上线读码工位,读码后进入堆叠工位按设计层数码放,叠满后经激光焊接形成模组,再由合装工位升降定位、与端板或下箱体合装。整条线以工位为节拍组织生产,每一个动作的速度、位置与条码都必须在动作窗口内完成交换并留痕,任何一个环节延迟或丢数据,都会直接影响线体节拍与质量追溯的完整性。
二、协议转换网关功能简介
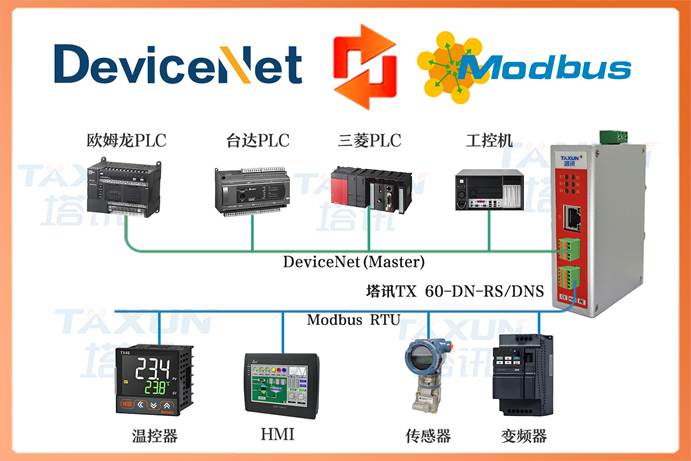
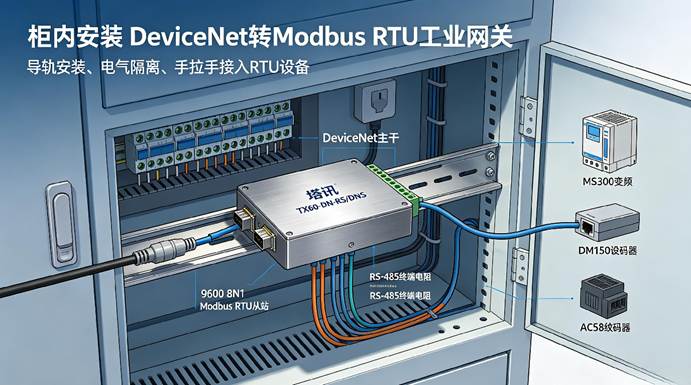
塔讯 TX60-DN-RS/DNS是一款面向工业自动化现场的 DeviceNet从站转 Modbus RTU主站协议转换网关,属于工业级工业网关与智能网关类产品。网关采用 35mm标准导轨式安装、金属外壳、宽范围直流电源供电,DeviceNet口与 RS-485口电气隔离,具备端口浪涌与静电防护和较强的工业电磁兼容抗干扰能力,可直接安装于 PACK线电气柜内长期运行。在 DeviceNet侧,网关作为标准 DeviceNet从站设备工作,随产品提供 EDS设备描述文件;罗克韦尔 ControlLogix主站侧导入 EDS后,在 RSNetWorx for DeviceNet网络配置软件中将网关登记进 1756-DNB扫描器的扫描列表,定义其输入、输出 I/O数据长度,此后主站即按轮询或状态改变方式周期性与网关交换过程数据,通信速率 125/250/500kbps可与现场 DeviceNet主干保持一致。在 Modbus RTU侧,网关作为 Modbus RTU主站,通过 RS-485接口按照用户配置的站号、波特率、校验方式和轮询周期,依次轮询下挂的多台 RTU从站,支持 01H、02H、03H、04H、05H、06H、0FH、10H等标准功能码,波特率 1200~115200bps可设,支持一条总线多类从站混挂。配套图形化配置软件以表格方式完成 DeviceNet输入/输出数据区与 Modbus线圈、离散量、输入寄存器、保持寄存器区之间的双向数据映射,可设置数据类型、字节序与工程量缩放,全程无需修改 PLC程序、无需编写定制代码、免二次开发。该网关同时充当现场总线协议之间的桥梁与边缘数据采集器:下行把分布在堆叠、输送、合装各工位的传动、读码与位置设备纳入统一总线协议网络,上行把过程数据与追溯码透明送入 DeviceNet主站乃至 MES与工业物联网平台,是产线设备互联与追溯改造中高性价比的物联网网关选型。
三、系统结构拓扑图
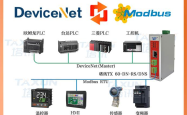
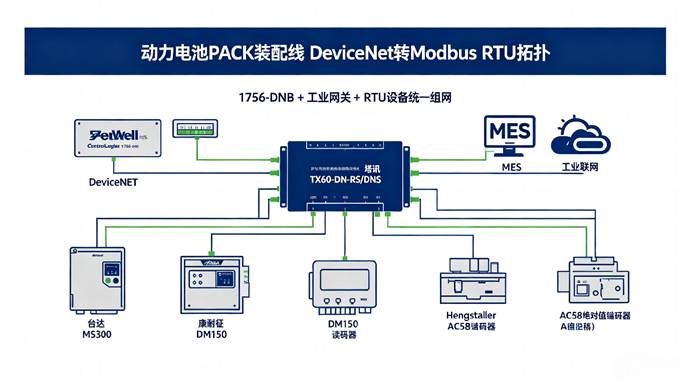
图1动力电池PACK装配线 DeviceNet转 Modbus RTU网络拓扑结构图
四、项目痛点
在方案落地前,集成商与工艺工程师梳理出以下突出问题。第一是协议异构:1756-DNB扫描列表面向 DeviceNet从站,而 MS300变频器、DM150读码器、AC58编码器全部走 Modbus RTU/RS-485,物理层与应用层均不兼容,无法直接挂接,必须做协议转换。
第二是追溯链路断点多:电芯上线扫码、堆叠后复扫、合装前确认这三个读码工位分布在不同设备上,扫码结果若不进 PLC、不进 MES,一旦发生焊接异常,就无法把缺陷模组与具体电芯批次绑定,质量追溯只能依赖人工核对,效率低且易错。第三是节拍与定位要求高:输送皮带速度与工位升降位置必须在动作间隙内完成交换,位置偏差直接影响堆叠对齐与激光焊接质量,若通信周期长或抖动大,极易造成定位超差。
第四是设备跨工位分散:4台变频器、3台读码器、2台编码器横跨整条线体,若每台都单独拉线回主控柜,电缆槽空间与施工周期都难承受。第五是定制开发成本:若由 PLC厂家为读码器的 ASCII多寄存器条码、编码器的 32位位置单独编写通信与解析程序,不仅开发周期长,换型时还要重改逻辑。第六是既有产线扩容压力:该线此前已挂较多 DeviceNet节点,扫描列表 I/O预算紧张,不希望为新增设备再占用大量节点资源。
五、解决方案
总体架构是在 DeviceNet主干下挂一台塔讯 TX60-DN-RS/DNS网关,作为标准 DeviceNet从站组态进 1756-DNB扫描列表;网关另一侧 RS-485总线按站号串接全部9台 RTU设备,由网关作为 Modbus RTU主站统一轮询。主站侧只看到一个 DeviceNet节点,现场侧的传动、读码与位置设备以总线方式就近接入,不改动既有 PLC程序。
在 1756-DNB扫描列表中,该网关定义为输入数据区 64字节、输出数据区 12字节。输出区(主站→网关→RTU)用于控制下发:字节0~7为4台 MS300的频率给定(对应站号1~4,经功能码 10H写入各站保持寄存器,按 ×0.01Hz缩放),并在对应字节写入控制字经 06H启停;字节8~9为 DM150读码触发与使能控制字,经 05H/0FH写入。输入区(RTU→网关→主站)用于数据回传:每台 MS300经功能码 03H读取运行频率与输出电流,共 4字节;3台 DM150每台回传解码就绪状态位与一段定长 ASCII条码——读码器先在保持寄存器给出结果长度,再把条码按每寄存器两个 ASCII字符的形式连续存放,网关按配置长度多寄存器读取、剥离长度前缀后以字节流方式映至输入区;2台 AC58绝对值编码器各回传一个 32位绝对位置,占用连续两个保持寄存器,在网关配置软件中按其规定设置高低字字节序后映射为升降工位的实际位置(mm)。
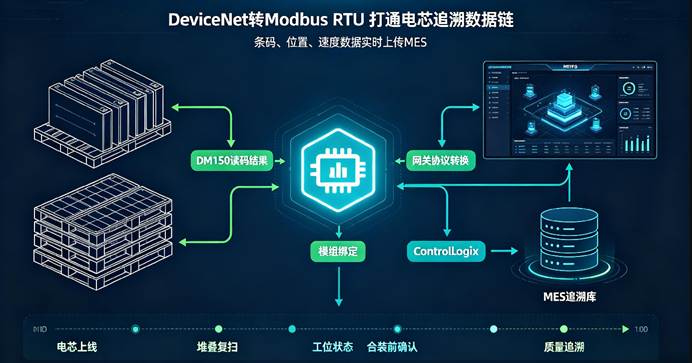
控制下发链路为:ControlLogix根据工节拍与工位状态把皮带速度、触发读码信号写入网关输出区,网关按预定周期把对应字节打包成 06H/0FH/10H写命令发往指定站号。数据回传链路为:网关按 100~200ms级周期轮询变频器与编码器、按工位节拍触发读码,把速度、电流、位置与条码经字节序处理后填充到输入区,由 1756-DNB周期读入 ControlLogix,再上传 MES完成电芯—模组绑定。映射关系全部在图形化软件中以表格配置,无需定制代码。
六、实施过程
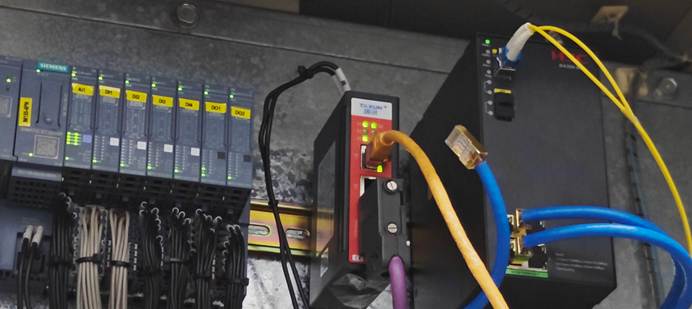
实施按以下步骤推进。第一步硬件检查与导轨安装:核对网关、电源与端子,在 PACK线电气柜内 35mm导轨上固定 TX60-DN-RS/DNS。第二步接线:DeviceNet侧按五芯电缆(红V+、黑V−、白CAN_H、蓝CAN_L、屏蔽层)接入主干支线并设置两端终端电阻;RS-485侧以手拉手菊花链串接9台从站,按工位分配站号拨码,末端加 120Ω终端电阻,注意变频器动力电缆与通信电缆分槽布线以降低干扰。
第三步主站组态:在 RSNetWorx for DeviceNet中导入网关 EDS文件,浏览上线后将网关加入 1756-DNB扫描列表,设定 MAC ID并定义 64/12字节输入输出长度,与 Logix标签建立映射。第四步网关串口配置:在图形化配置软件中统一设定 RS-485波特率 9600、8N1,与全部从站一致。第五步建立双向映射表:逐站添加轮询条目,填写站号、功能码、寄存器地址、数据类型、字节序与工程量缩放,对 DM150单独配置条码长度与 ASCII解析方式,下装到网关。
第六步单机与联机调试:先用网关监控窗口逐站确认 MS300速度给定与反馈、DM150触发出码与就绪位、AC58位置随升降动作变化正常;再接入 DeviceNet主干,核对扫描器无通讯故障、输入区刷新稳定。第七步节拍联调与带载试运行:按真实电芯上线跑批,验证扫码—堆叠—焊接—合装过程中位置定位、速度同步与条码上传 MES的时序匹配,核对绑定记录无错码、无丢码。第八步正式投运与培训:连续试运行无异常后转入量产,并向设备与质量工程师交接映射表、条码解析规则与常见报警处置方法。
七、应用效果
投运后,分布在堆叠、输送、合装工位的9台 RTU设备经一条 RS-485总线全部接入既有 DeviceNet网络,1756-DNB扫描列表仅增加一个节点即完成接入,没有新增扫描模块、没有改动控制程序。输送皮带按工节拍稳定调速,AC58位置反馈使堆叠与合装升降定位偏差控制在工艺允许范围内,激光焊接工位的定位质量明显提升。
三个读码工位的电芯与模组二维码经网关实时进 PLC、再上传 MES,实现了从电芯上线到模组合装的全程自动绑定,取代了此前人工核对记录的方式,错绑、漏绑率大幅下降,质量追溯从"事后人工查"变为"系统一键回溯"。整条线的节拍协同因通信周期稳定、抖动小而更紧凑,设备综合效率有所提升。由于映射全部在图形化软件中完成,现场调试周期由逐台定制方案的数周压缩到数天,后续换型或新增工位只需在映射表中追加条目,扩展性良好。
从量产统计看,扫码绑定成功率稳定在较高水平,因错码、漏码导致的追溯补录工单显著减少;堆叠与合装工位因位置反馈实时可见,定位超差造成的停线时间下降,节拍更趋平稳。MES中由此沉淀了完整的电芯—模组—焊接参数对应记录,当后道或客户端反馈异常时,质量工程师可凭二维码在系统中快速回溯该模组经过的每个工位与设备状态,问题闭环效率大幅提高,也为持续优化焊接参数与堆叠工艺提供了可信的数据基础。
八、项目实施前后效果对比
| 对比维度 | 实施前 | 实施后 |
| 通讯方式 | DeviceNet主站与RTU设备协议异构、无法直连 | 网关完成 DeviceNet转 Modbus RTU双向透明转换 |
| 设备接入 | 变频器/读码器/编码器分散独立 | 9台RTU设备经一条RS-485总线统一纳入 |
| DeviceNet节点占用 | 需新增节点或扫描模块 | 仅占用一个DeviceNet从站节点 |
| 追溯绑定 | 扫码结果人工核对、易错漏 | 三工位条码自动上传MES、电芯模组自动绑定 |
| 定位与节拍 | 位置/速度靠人工与单独控制 | AC58位置与MS300速度实时闭环、节拍紧凑 |
| 布线工作量 | 各工位单独拉线、施工量大 | 总线手拉手就近接入、电缆量明显下降 |
| 调试周期 | 逐台定制解析程序、约数周 | 图形化映射表配置、约数天完成 |
| 数据上传MES | 数据孤岛、需人工二次录入 | 过程数据与条码透明上传MES与工业物联网平台 |
| 故障诊断 | 到工位现场查设备面板 | PLC/MES到站定位、故障可追溯 |
| 可扩展性 | 新增工位需改PLC逻辑 | 映射表追加一行即可,免二次开发 |
从上表可见,改造的核心收益不只是"打通了两种总线协议",更在于把读码追溯、速度协同与位置反馈这三类原本割裂的设备信号收敛到同一个网关节点,再由主站统一调度。PACK装配段由此在不推翻既有 ControlLogix体系的前提下,补齐了全程追溯与精准定位这两块关键能力。
九、总结
本案例表明,在动力电池 PACK装配线保留既有罗克韦尔 ControlLogix + 1756-DNB DeviceNet控制体系的前提下,利用塔讯 TX60-DN-RS/DNS这一工业级智能网关,以 DeviceNet从站转 Modbus RTU主站的方式把台达 MS300变频器、康耐视 DM150读码器与 Hengstler AC58绝对值编码器统一接入,是一条快交付、低风险、易扩展的设备互联路径。协议转换与 ASCII条码、32位位置的字节序处理全部在网关侧完成,无需修改 PLC程序、无需编写定制代码,为同类 PACK装配线的追溯改造与设备互联提供了可复制的参考。
审核编辑 黄宇
本文 zblog模板 原创,转载保留链接!网址:https://www.wbaas.cn/fengrong/2368.html
1.本站遵循行业规范,任何转载的稿件都会明确标注作者和来源;2.本站的原创文章,请转载时务必注明文章作者和来源,不尊重原创的行为我们将追究责任;3.作者投稿可能会经我们编辑修改或补充。