快问快答:铸件有气孔、沙眼、裂纹,怎么快速判断?
对于阀体、泵体、压铸件、汽车零部件、电机壳体这类压铸件产品,目视检查只能发现表面缺陷。真正影响密封性能的,往往是那些藏在内部、肉眼完全看不见的气孔、沙眼和裂纹。
气密性测试仪是量产质检中处理这类问题的常见工具。但在深入了解它之前,需要先明确一个关键边界:
精密压铸件双通道差压气密性检测仪
差压式气密性测试仪不是用来「看见」所有气孔和裂纹,而是判断这些缺陷是否形成了贯通通道,进而导致气体泄漏。
这一点,决定了它的适用范围和价值边界。
Q1:铸件为什么会出现这些内部缺陷?
铸件在浇注、凝固、加工和热处理过程中,都可能形成缺陷。气孔是内部气体形成的孔洞;沙眼表现为类似砂粒状的不良区域,影响密封和强度;裂纹可能在铸造时形成,也可能在后续加工或使用应力下产生。
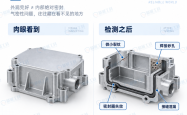
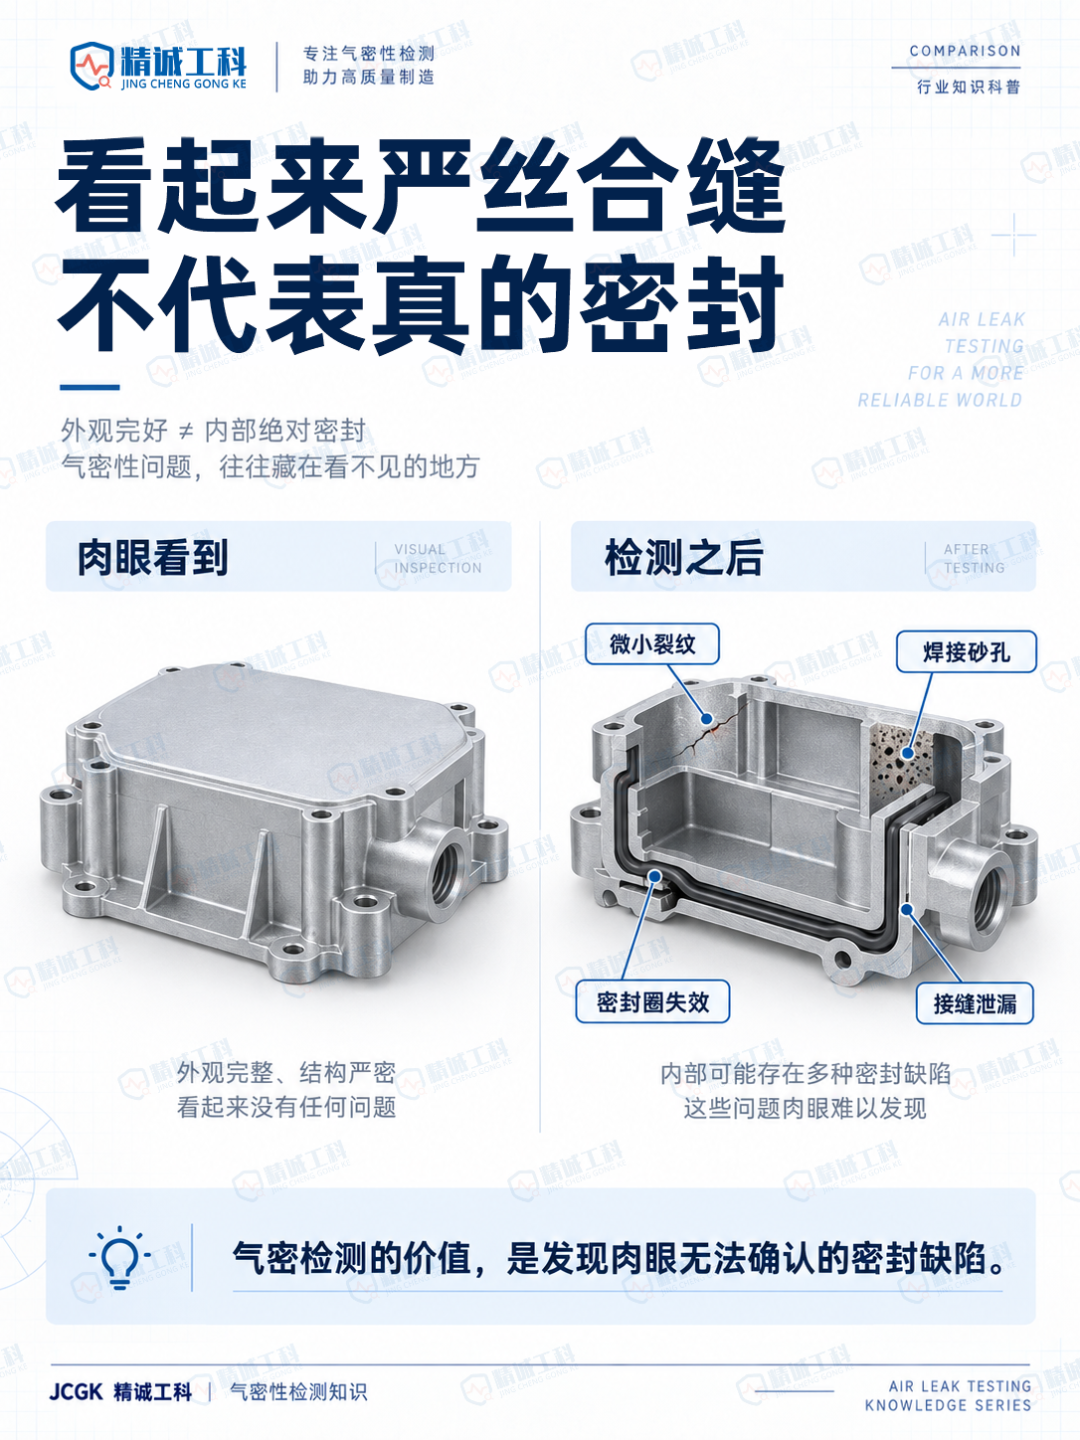 压铸件外观完好≠内部绝对密封
这些缺陷有一个共同特点:很多不会从外观上暴露出来。而一旦它们贯通了铸件内部腔体,就形成了泄漏通道——这才是真正的质量风险。
Q2:为什么普通目视检查发现不了?
以一个汽车压铸件为例。外观检查完全正常,但内部可能存在一个极细小的贯通孔。它没有暴露到外表面,肉眼看不到,尺寸检测也无法发现。但当向阀体内部充入压力气体时,气体会从缺陷位置泄漏出去。
汽车压铸件直压型气密性检测仪
这就是气密性检测的意义所在——它绕过了「能不能看见」的限制,直接回答「会不会漏」这个更本质的问题。
Q3:差压法的核心原理是什么?
差压法的检测逻辑可以简单理解为:让标准件和被测铸件同时加压,再比较两边的压力变化。
完整的检测流程是:装夹 → 充气 → 平衡 → 检测 → 压差计算 → OK/NG 判定。
假设标准腔状态稳定,而被测铸件内部存在一个贯通气孔,测试时标准腔压力变化很小,被测铸件压力则逐渐下降,两侧产生压差。差压传感器捕捉到这个变化,如果压差超过设定标准,系统判定产品存在泄漏风险。
差压法的优势不在于单独观察压力表的绝对值,而在于通过对比消除环境干扰,使微小压差得以被精确识别。这正是它比普通直压法在微漏检测上更具优势的原因。
Q4:是不是所有气孔气密仪都能检测出来?
不是,这是铸件气密性检测最重要的认知边界。
如果铸件内部存在完全封闭的孔洞,与外界没有形成贯通通道,气密性检测未必能发现。CT 或 X 射线可能能观察到这个孔洞,但气体进不去、出不来,检测结果不会有异常。
相反,一个极细小的孔洞,只要与产品内部流道和外界形成了贯通路径,气密性检测就能精准捕捉。
气密性检测判断的是「是否形成泄漏通道」,而不是「铸件内部有没有任何孔洞」。这个区别,决定了你选择检测手段的正确方式。
Q5:差压气密性检测能发现哪些铸件缺陷?
对于工业量产来说,最有价值的检测目标是那些形成了有效泄漏路径的缺陷:贯通气孔、贯通沙眼、贯穿密封腔体的裂纹,以及铸造缩孔或疏松引起的泄漏通道。
此外,加工过程造成的密封缺陷——加工面损伤、螺纹区域异常、密封面损伤、装配失效——同样能通过气密性检测表现出来,即便这些不属于传统意义上的铸造缺陷。
判断标准最终只有一个:产品有没有漏。
Q6:铸件差压气密性检测的流程是什么样的?
定制工装是第一步,也是最容易被低估的一步。针对铸件结构设计的专用治具,需要解决定位、密封、充气和排气四个问题。对于复杂阀体或壳体,工装本身就是检测方案成败的关键,而不仅仅是辅助工具。
建立测试压力需要根据产品图纸、客户技术规范和行业标准来确定,不能套用固定数值。测试压力与产品实际工作压力有对应关系,设定不合理会直接影响检测的有效性。
平衡阶段容易被忽视,但不可跳过。刚充气时,温度波动、材料弹性变形、气流扰动都会造成数据波动,必须等产品内部气体状态趋于稳定,检测数据才有意义。
最后,差压检测与自动判定根据设定的泄漏标准输出 OK 或 NG 结果,可直接接入批量生产流程。
Q7:差压式和直压式,到底怎么选?
直压法直接观察被测产品自身的压力变化,结构简单,操作方便,成本较低,适合常规密封检测和粗漏筛查。差压法增加了标准腔进行压差对比,抗环境干扰能力更强,重复精度更高,特别适合微漏检测和对一致性有严格要求的产品。
简单来说:普通粗漏检测,直压通常够用;精密压铸件、汽车关键零部件、复杂阀体,且对微漏和批量一致性有较高要求时,差压方案更值得评估。
Q8:气密性检测能取代 X-Ray、CT 等无损检测吗?
不能,也没有必要。两者解决的问题根本不同。
| 检测方法 | 更适合发现什么 |
|---|---|
| 气密性检测 | 贯通泄漏、密封失效 |
| X-Ray | 内部结构、孔洞形态 |
| CT | 三维内部缺陷分析 |
| 超声检测 | 内部缺陷、结构异常 |
| 磁粉检测 | 表面及近表面裂纹 |
| 渗透检测 | 表面开口缺陷 |
更合理的思路是:无损检测负责发现缺陷,气密性检测负责验证这些缺陷有没有形成实际泄漏风险。两者是互补关系,不是替代关系。
Q9:采购气密性检测设备,最容易忽视什么?
很多采购只问「精度多少」,但这往往不是最关键的问题。
产品容积大小会影响测试响应速度,容积大的产品需要更长的充气和平衡时间。测试压力决定设备量程和整套检测方案的设计基础。允许泄漏量是判定合格与否最核心的依据,这个数值必须和产品技术规范严格对应,而不是凭经验拍一个数字。
此外,产品温度不能忽视——刚加工完的铸件温度还没有稳定,检测结果可能受到干扰。最容易被低估的风险是工装本身的密封性:如果夹具漏气,测出来的是夹具的泄漏,而不是产品的泄漏,但两者的测试现象完全一样。
一旦涉及每天几千件的量产,还需要提前规划多通道、机械手、自动上下料和 MES 追溯等配套需求,这些不是设备本身能独立解决的问题。
Q10:为什么一定要做标准件验证?
在正式检测生产件之前,必须先验证设备本身是稳定的。
方法很简单:用同一个标准工件,在相同条件下连续测试若干次,观察结果的稳定性。如果结果稳定,说明设备、气路和治具处于正常工作状态。之后,如果某件产品突然出现明显异常,才能有把握判断:是产品本身出现了泄漏,而不是测试系统自身的波动。
如果跳过这一步,你甚至无法区分「铸件漏了」和「测试系统漏了」——两种情况的测试结果看起来可能完全一样。
结语
记住这个思路就够了:先判断缺陷是否形成泄漏通道,再选择检测手段。
想知道内部有没有孔洞,用 X-Ray、CT、超声等无损检测。想知道产品有没有实际泄漏,用气密性检测。想高效批量筛查铸件缺陷引起的泄漏问题,差压式气密性检测是非常实用的量产工具。
对于汽车零部件、精密铸件、阀体、电机壳体、液冷部件这类产品,真正成熟的质量控制方案往往是三者的组合:无损检测发现内部缺陷 → 气密性检测验证实际泄漏 → 自动化设备完成量产全检。
精诚工科 JCGK 可以根据铸件的结构、测试压力、允许泄漏量和产线节拍,匹配直压或差压检测方案,并结合定制工装和自动化需求完成量产检测系统设计——但方案选择的起点,永远是产品本身的需求,而不是设备的参数表。
一个孔洞不一定漏气,但一个看不见却贯通内部腔体的微小缺陷,完全可能让产品在工作中失效。发现这种风险,正是差压式气密性检测的价值所在。
本文 zblog模板 原创,转载保留链接!网址:https://www.wbaas.cn/fengrong/2400.html
1.本站遵循行业规范,任何转载的稿件都会明确标注作者和来源;2.本站的原创文章,请转载时务必注明文章作者和来源,不尊重原创的行为我们将追究责任;3.作者投稿可能会经我们编辑修改或补充。